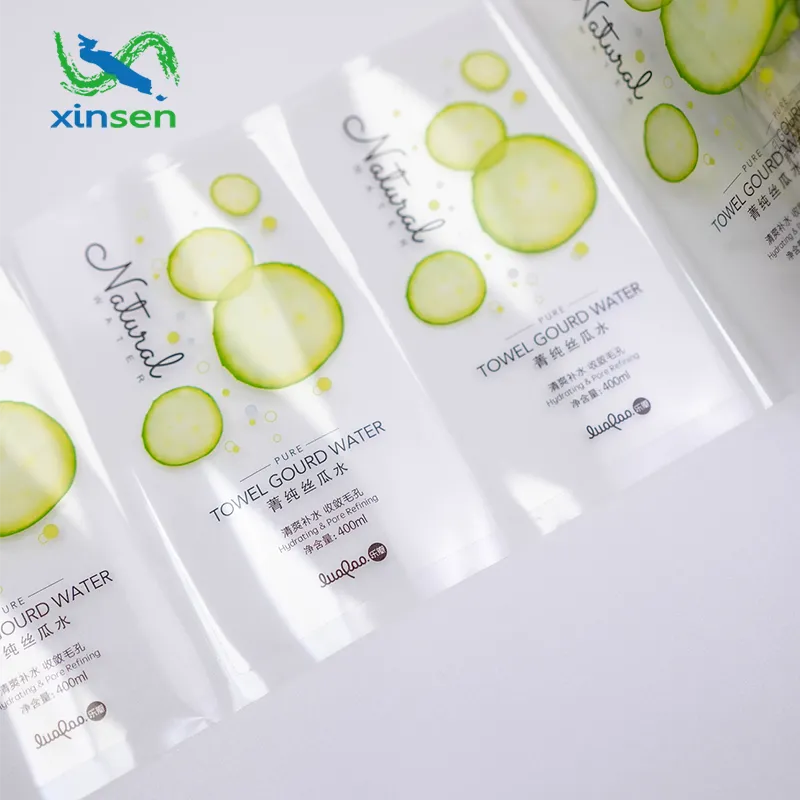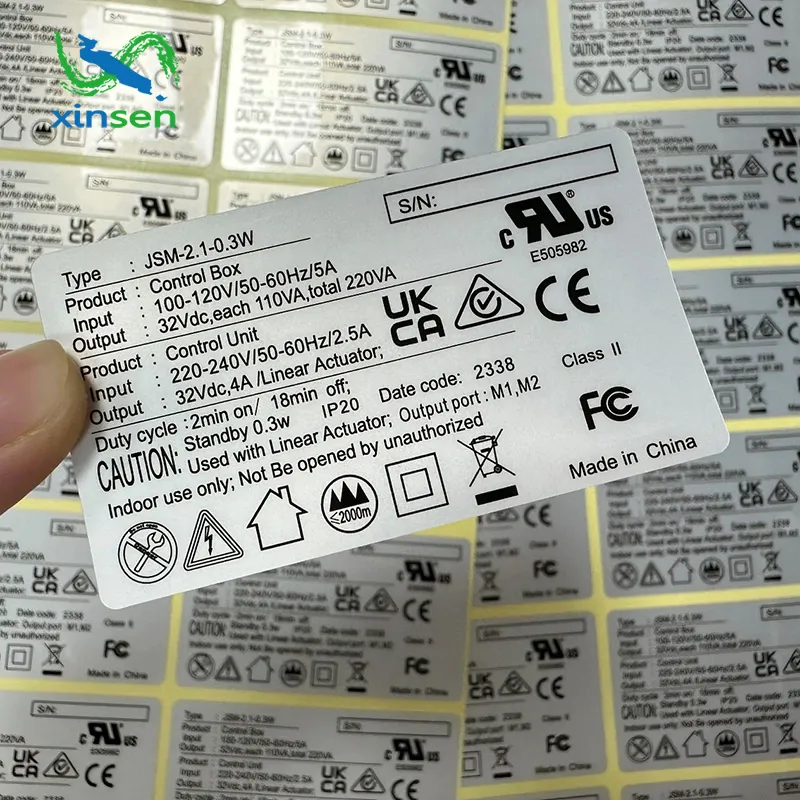
Alors que les étiquettes transparentes sensibles à la pression deviennent de plus en plus courantes dans les cosmétiques, les boissons, l'alimentation et les produits pharmaceutiques, les imprimeurs d'étiquettes sont confrontés à une réalité tenace : le film transparent est bien moins indulgent que le papier blanc. Étant donné que le substrat lui-même est transparent, l'adhérence de l'encre est plus faible, les erreurs de repérage multicouches sont très visibles et même un minuscule désalignement peut créer des espaces transparents, des halos ou des bords flous.
La combinaison de production standard – quadrichromie CMJN plus tons directs Pantone plus une couche d’encre blanche inférieure – est devenue la référence du secteur. Mais selon les normes consolidées de production et de prépresse, la véritable bataille se déroule dans la stratégie de la plaque blanche et du recouvrement. Les lignes directrices suggèrent que les étiquettes transparentes ne sont pas principalement un problème de couleur, mais plutôt un problème d'encre blanche et d'enregistrement.
PourXinsenétiquettes adhésives transparentes, les fichiers doivent être CMJN, 300 dpi et vectoriels. Les images RVB ne doivent pas être envoyées directement à la presse. Les éléments en quadrichromie, en tons directs et à encre blanche doivent être placés sur des calques de ton direct distincts, généralement appelés CMJN, Ton direct, Blanc et Ligne de découpe. La couche blanche est généralement définie comme une couleur d'accompagnement distincte et remplie de 100 % de K afin que la plaque puisse être identifiée rapidement ; il ne doit pas être fusionné avec les canaux CMJN.
La couverture totale de l'encre CMJN doit rester égale ou inférieure à 280 %. Les piles d'encre épaisses sèchent lentement sur le film transparent, ce qui augmente le risque de blocage, de bavure de couleur et de rayures. Le noir uni devrait être uniquement du K100, et non une version noire en quatre couleurs.
Les tons directs sont essentiels pour les couleurs de marque, les blocs à haute saturation, les métaux et les fluorescents. Ils doivent être placés au-dessus du CMJN, tandis que la base blanche reste en bas. Pour les films PET, l'impression flexo nécessite souvent un apprêt, et l'impression numérique UV doit utiliser des encres UV spécifiques au film. Sinon, les encres blanches et colorées risquent de se décoller sur de grandes zones. Le PVC fin s'étire facilement et provoque des problèmes d'enregistrement, c'est pourquoi le PET rigide est préférable.
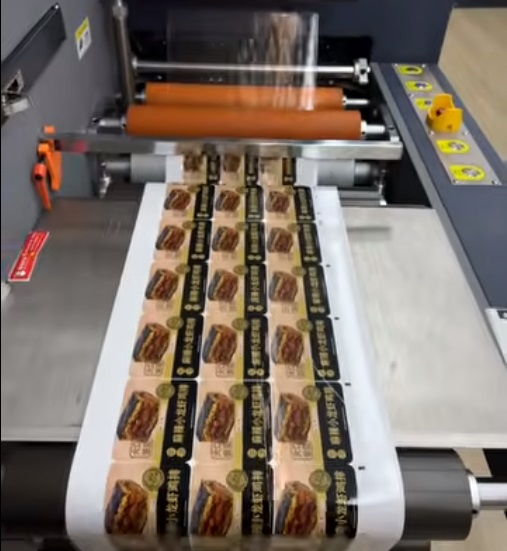
La couche d'encre blanche peut être imprimée de deux manières. La méthode courante est l'impression en blanc : le blanc est imprimé en premier sur le film, puis les couleurs CMJN et d'accompagnement sont superposées par-dessus. Cela bloque la couleur de la bouteille ou du récipient et maintient les couleurs saturées. Il est largement utilisé pour les étiquettes alimentaires et chimiques quotidiennes. La deuxième méthode est la surimpression du blanc, dans laquelle le blanc est imprimé localement après les encres de couleur pour créer des dégradés semi-transparents ou des motifs creux. Ceci est principalement utilisé dans les cosmétiques haut de gamme.
La plaque blanche doit être agrandie ou piégée, car l'impression multicouche a une tolérance de repérage normale d'environ ±0,1 mm. Si la plaque blanche a exactement la même taille que les graphiques supérieurs, tout désalignement crée un bord blanc transparent, ou halo. Tous les graphiques, logos et blocs de tons directs doivent avoir leur base blanche élargie vers l'extérieur de 0,1 à 0,2 mm. Les petits textes et les lignes fines de 0,3 mm ou moins doivent être agrandis de 0,2 mm. S’ils ne sont pas agrandis, ils peuvent se briser, présenter des espaces blancs ou paraître flous.
Pour les zones qui doivent rester entièrement transparentes, la plaque blanche doit être entièrement masquée, sans aucun résidu d'encre blanche. Les codes QR et codes-barres nécessitent une attention particulière : leur base blanche doit s'étendre sur environ 1 mm autour du code, avec une zone de silence complète. Sans base blanche sur film transparent, la numérisation peut échouer.
Les grandes zones blanches unies nécessitent des canaux segmentés en relief ou des rainures d'aération. L'encre blanche épaisse peut durcir incomplètement sous UV, laissant une surface collante ou provoquant un blocage au verso. Les tons directs sombres et les aplats sombres à quatre couleurs doivent avoir deux couches de blanc en dessous pour empêcher l'arrière-plan de transparaître et de rendre la couleur grise. L'encre blanche ne doit jamais couler dans les zones transparentes, sinon elle créerait une brume blanche qui détruirait l'effet clair.
L'impression flexographique et UV numérique maintient généralement le repérage à environ ±0,1 mm, tandis que la sérigraphie peut atteindre ±0,2 mm. Les graphismes fins ne doivent pas être étroitement liés aux limites des tons directs ; un tampon de 0,2 mm doit être réservé. Lorsqu'un ton direct sombre recouvre une zone CMJN, le ton direct doit être incrusté d'environ 0,1 mm pour éviter tout débordement de couleur.
La séquence d'impression standard est la suivante : apprêt de film → encre blanche inférieure avec recouvrement étendu → quadrichromie CMJN → couleurs d'accompagnement Pantone → vernis ou UV ponctuel → découpe et rembobinage. L'impression de la couleur avant la base blanche est interdite, car l'encre blanche recouvrirait et brouillerait les couleurs.
Les tons directs métalliques et fluorescents ne doivent pas être surimprimés avec plusieurs couches de demi-teintes à quatre couleurs, car les points peuvent détruire l'effet métallique ou fluorescent. Les couleurs des spots clairs nécessitent une base blanche unie en dessous ; sinon, une bouteille sombre absorbera complètement la couleur claire. Les faibles pourcentages de points inférieurs à 10 % sont presque invisibles sur un film transparent, c'est pourquoi de grands dégradés de lumière ne sont pas recommandés. Les zones dégradées doivent utiliser une base blanche plus épaisse. Les points de demi-teintes sur les tons directs peuvent également créer des motifs moirés.
Pour les étiquettes transparentes, la taille minimale du texte doit être d'au moins 3 points et les lignes pleines doivent être d'au moins 0,2 mm. Tout ce qui est plus petit peut se casser ou se remplir. Les polices fines et le texte anglais très fin doivent être en gras ou dotés d'un trait intérieur d'environ 0,3 mm. Le texte clair sur fond sombre doit avoir un trait intérieur de la même couleur pour compenser les espaces transparents causés par des erreurs de repérage. Les lettres et motifs défonçables doivent avoir des espaces d'au moins 0,5 mm ; les espaces plus petits risquent de ne pas être remplis correctement avec de l'encre blanche et auront l'air marbrés.
La norme industrielle pour l'expansion des plaques blanches est d'environ 0,15 mm pour les graphiques classiques, de 0,2 mm pour les petits textes et les lignes fines, et d'au moins 0,1 mm pour les grands blocs pleins. Pour les zones défonçables transparentes inversées, la plaque blanche doit être enfoncée d'environ 0,1 mm pour empêcher l'encre blanche de se répandre dans la zone transparente. Lorsque les tons directs rencontrent le CMJN, un piège de 0,08 à 0,1 mm doit être utilisé, le ton direct le plus foncé étant pressé sur la zone quadrichromie plus claire.
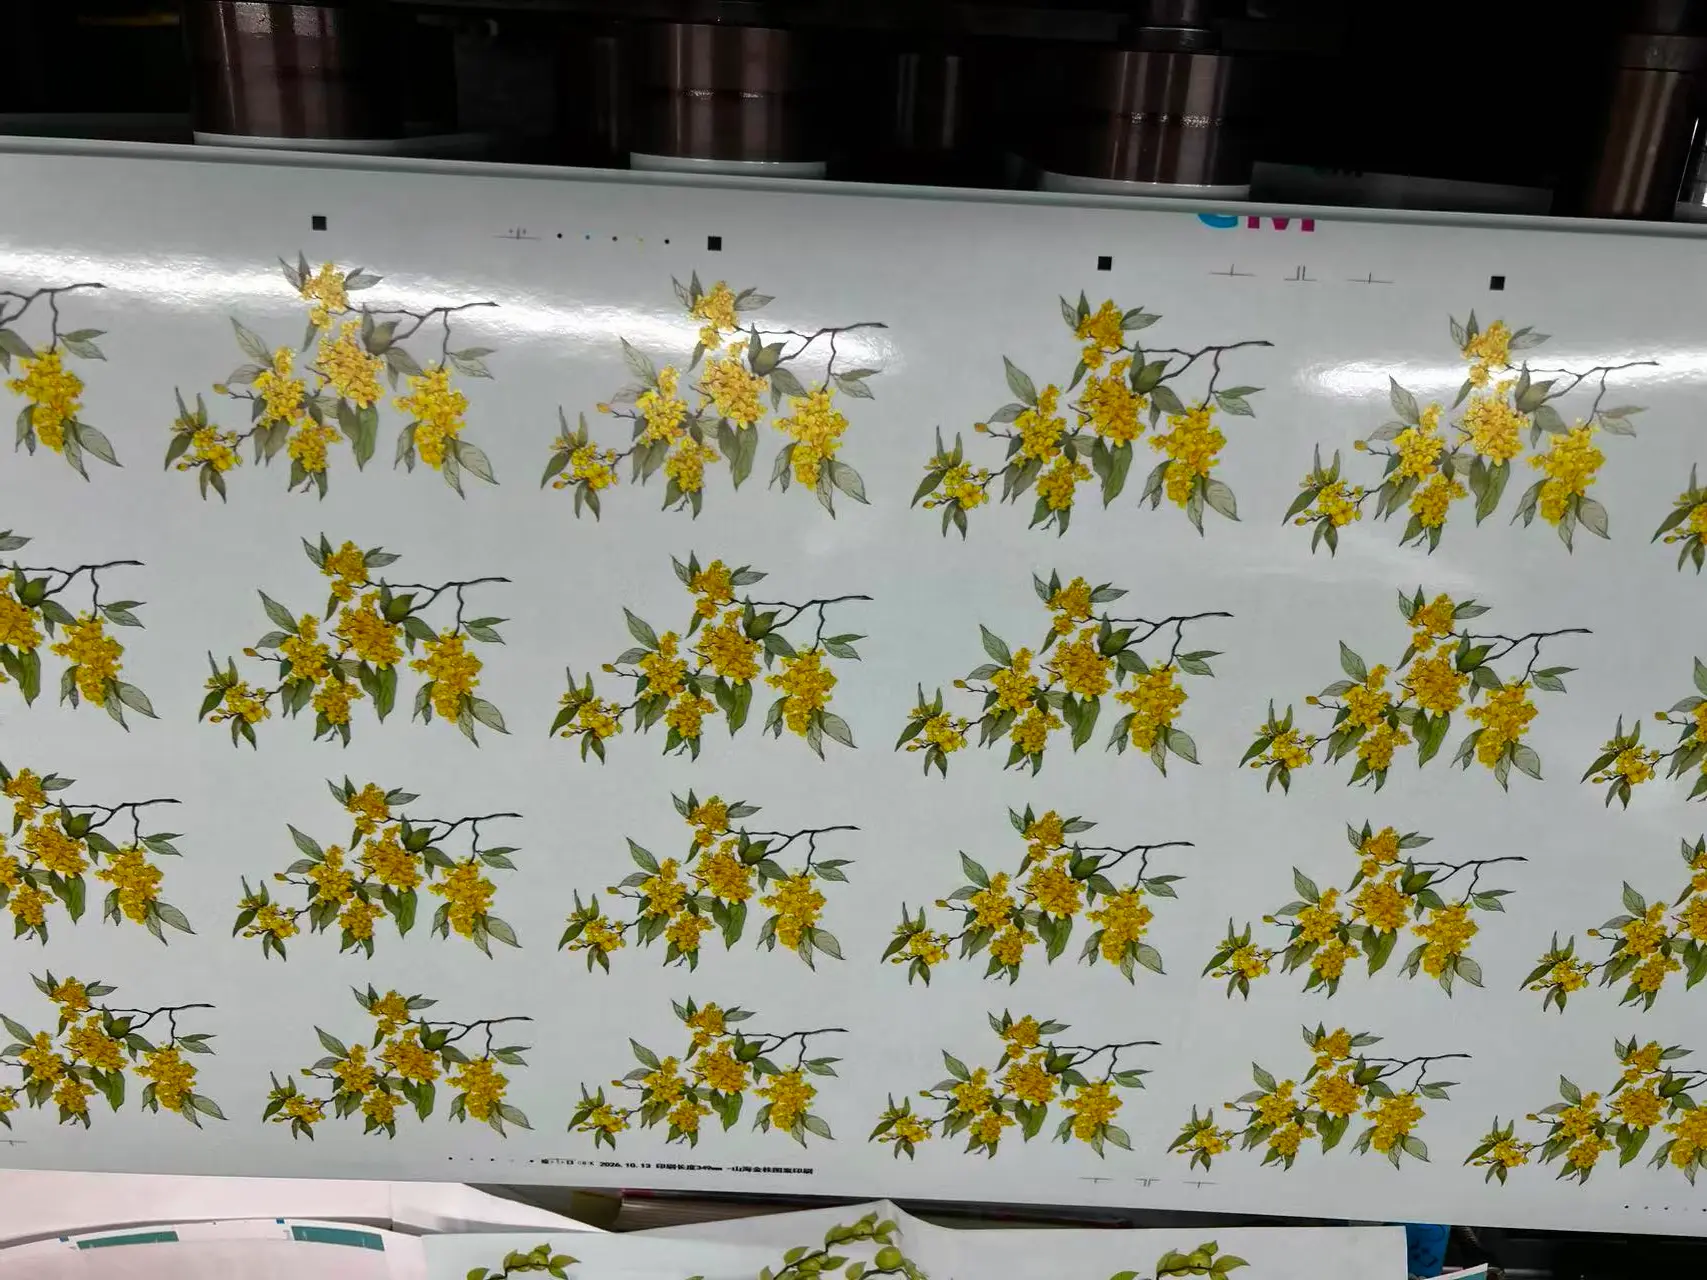
Le PET haute transparence, courant dans les produits chimiques et les boissons quotidiens, offre une reproduction nette des couleurs et une forte transparence des reflets. Sa plaque blanche peut généralement être agrandie de 0,15 mm, mais le PET fin s'étire facilement et peut provoquer une dérive de repérage. Le PVC souple, souvent utilisé pour les produits quotidiens à faible coût, absorbe mal l’encre et s’étire facilement ; sa plaque blanche doit être agrandie de 0,2 mm et les lignes extrêmement fines ou les petits textes doivent être évités. Le PET transparent mat affaiblit la saturation des couleurs, de sorte que les encres à tons directs et quadrichromes nécessitent une base blanche plus épaisse, avec une expansion de 0,2 mm et des graphiques plus audacieux. Le film PP transparent électrostatique, utilisé pour les étiquettes de scellage des aliments, présente la plus faible adhérence à l’encre. Cela nécessite un apprêt spécial et une encre blanche, et les superpositions multicouches doivent être minimisées car elles peuvent se délaminer ou tomber.
En bref, l’impression d’étiquettes adhésives transparentes est un problème systémique. Le film, la plaque blanche, le recouvrement, la séquence d'encre, la tolérance de repérage et la conception doivent être planifiés ensemble. À mesure que les emballages transparents continuent de croître, les imprimeurs et les marques qui maîtrisent ces règles cachées pourraient obtenir un avantage visible en rayon.